Od ocelové tyče k hotovému noži: co se v dílně děje mezi výhní a brusným kamenem
Nůž vzniká z jednoho kusu oceli, ale prochází nejméně deseti rozhodnutími, z nichž každé se zapíše do výsledku. Tyto stránky popisují jednotlivé kroky tak, jak na sebe v dílně skutečně navazují — od volby materiálu přes tepelné zpracování až po údržbu hotové čepele.
01Materiál
Uhlíkové a nerezové oceli: co je opravdu odlišuje
Rozdělení na „uhlíkovou“ a „nerezovou“ ocel je zjednodušení, které ale v dílně dobře slouží. Hranicí je obsah chromu: přibližně od dvanácti procent se na povrchu vytváří souvislá pasivní vrstva, která zpomaluje korozi. Vše pod touto hranicí se chová jinak — a vyžaduje jiný přístup při zpracování i při používání.
Uhlíkové oceli typu 1095, 80CrV2 nebo C105 mají poměrně jednoduchou strukturu. Uhlík v nich tvoří jemné karbidy, které se při kalení bez potíží rozpouštějí, takže ocel snese kratší výdrž na kalicí teplotě a odpouští drobné nepřesnosti v ohřevu. Výsledná čepel se snadno brousí, dobře drží velmi tenké ostří a při doostření reaguje na několik tahů brusným kamenem. Cenou je citlivost na vlhkost: kyselé potraviny, pot z dlaně nebo jen vlhký hadr zanechají během několika hodin skvrnu.
Nerezové oceli — od jednodušší 1.4116 přes 14C28N až po práškové typy — obsahují chrom, který se ale zčásti váže do karbidů. To má dva důsledky. Zaprvé pro rozpuštění karbidů je nutná vyšší kalicí teplota a delší výdrž, často s ochranou proti oduhličení. Zadruhé právě karbidy chromu a vanadu dávají oceli otěruvzdornost, takže ostří vydrží déle, ale klade větší odpor při broušení. Na běžném arkansaském kameni se práškové oceli brousí zdlouhavě; s diamantovým nebo keramickým brusivem jde práce podstatně rychleji.
Praktická kritéria při volbě materiálu
- Prostředí použití: kuchyň s citrusy a rajčaty, vlhký les nebo suchá dílna.
- Ochota k údržbě — patina a pravidelné otření, nebo nůž, který odpustí zapomenutí v dřezu.
- Dostupné vybavení pro tepelné zpracování: otevřená výheň, nebo pec s regulací a možností delší výdrže.
- Brusivo, které máte skutečně k dispozici, ne to, které si teprve chcete pořídit.
- Tloušťka a účel čepele: tenký kuchyňský plátek a robustní pracovní nůž mají odlišné nároky na houževnatost.
Univerzálně „nejlepší“ ocel neexistuje. Ocel, jejíž chování znáte a umíte ji zakalit opakovaně se stejným výsledkem, dá lepší nůž než exotický materiál zpracovaný podle cizího návodu.
02Tvarování
Kování, nebo úběr materiálu
Dvě základní cesty k tvaru čepele stojí vedle sebe déle než sto let a obě vedou k dobrému noži. Rozdíl je v tom, kde se odehrává největší část práce a kde vznikají chyby.
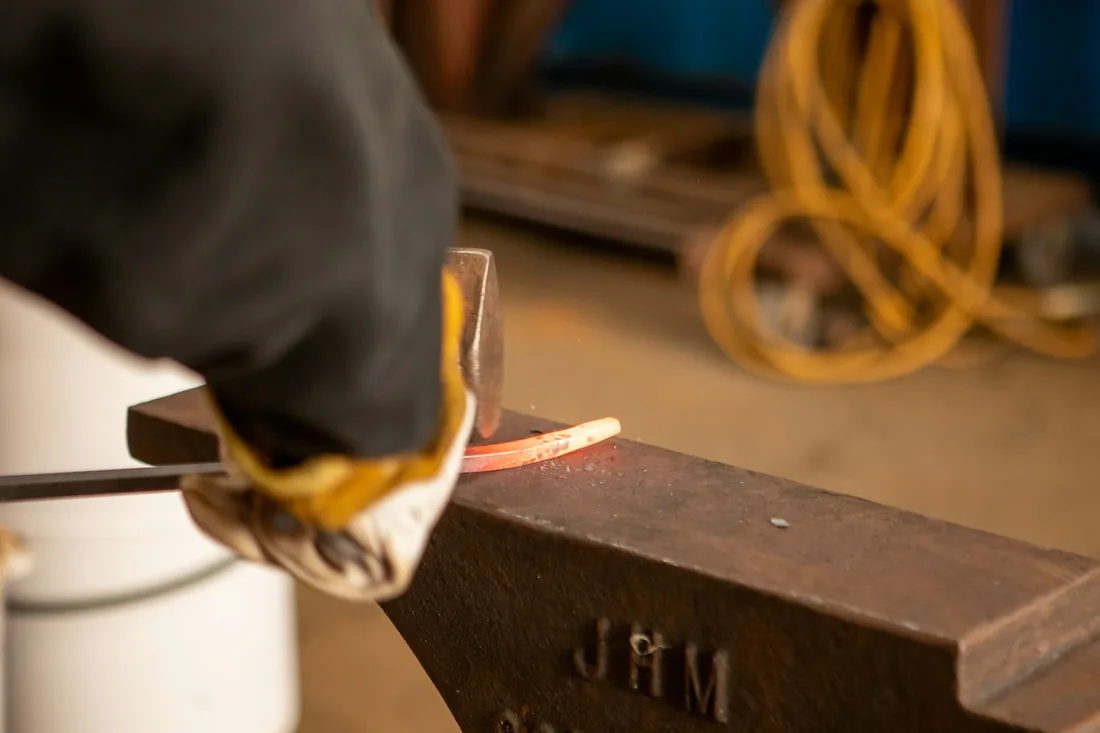
Při kování se tvar získává přemísťováním hmoty. Ocel se ohřeje do oblasti kolem 900 až 1150 stupňů podle typu materiálu a kladivem se protahuje, zužuje a předtvaruje. Výhodou je hospodárnost — z krátké tyče vznikne dlouhá čepel — a možnost udělat distální zúžení, tedy plynulý úbytek tloušťky od rukojeti ke špičce, který se úběrem dělá pracněji. Rizikem je práce za studena pod dolní hranicí teploty, kdy v oceli vznikají trhliny, a naopak přehřátí, které zhrubne zrno. Materiál po kování téměř vždy potřebuje normalizační cykly, aby se struktura srovnala.
Úběr materiálu vychází z ploché tyče, ze které se tvar vyřízne a vybrousí. Odpadá práce s výhní i riziko přehřátí, ale spotřeba oceli je vyšší a veškerá přesnost leží na vedení pásové brusky. Pro první nože bývá tato cesta předvídatelnější: geometrie je viditelná od začátku a lze ji kdykoli poměřit.
Formování výbrusu
Výbrus je plocha, která spojuje hřbet s ostřím, a rozhoduje o tom, jak nůž vstupuje do materiálu. Plochý výbrus od hřbetu dělí řezaný materiál klínem s konstantním úhlem a hodí se pro tenké čepele. Konvexní výbrus přidává za ostřím hmotu a zvyšuje odolnost proti vylomení. Skandinávský výbrus s krátkou faseťkou u ostří se snadno obnovuje v terénu. Vysoký dutý výbrus dává za ostřím minimum materiálu a řeže výjimečně lehce, ale je náchylnější k poškození.
Ať zvolíte kteroukoli variantu, klíčové jsou tři veličiny, které je vhodné hlídat po celou dobu broušení: šířka ostří ponechaná před kalením, souměrnost obou stran a plynulost přechodu k rikasu. Ponechané ostří o tloušťce zhruba půl až osm desetin milimetru je pojistka — příliš tenká hrana se v kalicí lázni zvlní nebo praskne.
- Obrys vyřezat a srovnat, dokud je ocel měkká.
- Narýsovat středovou čáru na hraně a vést podle ní obě strany.
- Brousit střídavě, po stejném počtu tahů na každé straně.
- Kontrolovat teplotu čepele — ocel nesmí barevně náběhnout ani před kalením.
- Zastavit se dřív, než hrana ztenčí pod bezpečnou míru.
03Tepelné zpracování
Žíhání, kalení a popouštění jako jeden celek
Tepelné zpracování není jeden úkon, ale řetězec, ve kterém každý článek připravuje půdu dalšímu. Přeskočený krok se obvykle projeví až později — prasklinou při kalení nebo ostřím, které se drolí.
Příprava struktury před obráběním
Ocel, která přišla z výhně nebo z válcovny, mívá nerovnoměrné zrno a vnitřní pnutí. Normalizace, tedy ohřev nad kritickou teplotu a volné chladnutí na vzduchu, zrno zjemní; opakuje se obvykle dvakrát až třikrát s postupně nižší teplotou. Měkké žíhání s velmi pomalým chladnutím, například v popelu nebo ve vypnuté peci, pak sníží tvrdost natolik, že se materiál dá vrtat a pilovat. U jednoduchých uhlíkových ocelí tyto kroky výrazně sníží riziko deformace při kalení.
Kalení a volba ochlazovacího prostředí
Při kalení se ocel ohřeje na austenitizační teplotu, chvíli se na ní podrží a poté se ochladí rychleji, než stihne proběhnout difuze uhlíku. Vzniká martenzit — tvrdý, ale křehký. Rychlost ochlazení musí odpovídat oceli, ne opačně.
- Rychlý olej nebo vodní lázeň s přísadou: pro mělce kalitelné oceli, které potřebují prudký odvod tepla.
- Střední a pomalý kalicí olej: běžná volba pro 80CrV2, 1084 nebo O1; menší riziko trhlin, mírnější deformace.
- Chlazení na vzduchu nebo v proudu plynu: pro oceli s vyšším obsahem legur, které kalí i pomalu.
- Předehřátí olejové lázně na zhruba padesát stupňů — studený olej ochlazuje nerovnoměrně.
- Ponoření hrotem napřed a svisle, bez kroužení do stran, aby se čepel nezkroutila.
Po vytažení je čepel v nejzranitelnějším stavu a jakýkoli náraz může způsobit prasklinu. Přechod k popouštění by proto neměl trvat déle než nezbytně nutnou dobu.
Popouštění a tvrdost podle Rockwella
Popouštění vrací části houževnatosti výměnou za několik jednotek tvrdosti. Provádí se obvykle ve dvou cyklech po jedné až dvou hodinách, nejčastěji v rozmezí zhruba 180 až 220 stupňů pro uhlíkové oceli; každých dvacet stupňů navíc znamená přibližně jednu jednotku HRC dolů. Stupnice HRC popisuje odpor materiálu proti vtlačení diamantového kužele a v nožířství se pohybuje zhruba mezi 56 a 63.
Nižší hodnoty kolem 57 až 58 HRC dávají čepel, kterou lze snadno srovnat ocílkou a která snese příčné zatížení. Vyšší hodnoty kolem 61 až 62 HRC drží ostří déle, ale hrana se spíše vyláme, než ohne. Volba není otázkou prestiže, ale způsobu použití: nůž na kost a nůž na zeleninu potřebují odlišné nastavení.
04Povrch
Broušení a leštění čepele
Po tepelném zpracování je povrch pokrytý okujemi a nese stopy hrubého brusiva. Cílem dalších kroků není lesk sám o sobě, ale rovnoměrný povrch bez rýh, které by tvořily místa se zvýšeným pnutím a snadněji podléhaly korozi.
Postup je vždy stejný: každé jemnější zrno musí odstranit veškeré stopy po předchozím. Pokud se přeskočí byť jeden stupeň, hrubé rýhy zůstanou pod leštěným povrchem viditelné v odrazu. Osvědčuje se měnit směr broušení o devadesát stupňů při přechodu na jemnější zrno — jakmile zmizí všechny stopy vedené příčně, je krok hotový.
- Hrubé srovnání a odstranění okují po kalení.
- Postupné zjemňování zrna s kontrolou proti světlu.
- Ruční dobroušení podložkou podél čepele, které srovná drobné vlny.
- Leštění pastou pouze tam, kde má povrch skutečně zrcadlit.
Zrcadlový povrch je citlivý na otisky a škrábance, satinovaný povrch stárne nenápadněji. U uhlíkových ocelí navíc jemně matný povrch lépe drží ochrannou patinu.
05Rukojeť
Střenky, řapová montáž a ošetření dřeva
Rukojeť rozhoduje o tom, jestli je nůž po hodině práce ještě příjemný. Zároveň je to místo, kde se nejčastěji projeví nepřesnost — spára, která nasákne vodou, nebo lepidlo nanesené na mastný povrch.
Dvě základní konstrukce
- Střenky na plný řap
- Dvě desky se lepí z obou stran plochého řapu a jistí nýty nebo trubičkami. Konstrukce je pevná, snadno se kontroluje a v případě poškození se dá rozebrat. Vyžaduje přesně srovnané dosedací plochy — sebemenší mezera se po vysušení dřeva otevře.
- Zástrčná montáž
- Zúžený řap se zasune do vyvrtaného a vyčištěného otvoru v tělese rukojeti, obvykle s objímkou u čepele. Rukojeť je souvislá, bez viditelných spár a lehčí. Náročnější je příprava otvoru: musí kopírovat tvar řapu tak, aby lepidlo tvořilo tenkou souvislou vrstvu, ne výplň dutin.
Materiály a jejich chování
Tvrdá listnatá dřeva jako habr, ořech, švestka nebo jasan se dobře opracovávají a stárnou přirozeně, ale reagují na vlhkost změnou rozměru. Stabilizovaná dřeva, tedy nasycená pryskyřicí ve vakuu, tento pohyb potlačí a snesou i mytí. Březová kůra vrstvená na řapu je teplá na dotek a s používáním se leští. Materiály jako G10 nebo micarta nepracují prakticky vůbec a hodí se tam, kde nůž bývá mokrý.
Přírodní dřevo potřebuje ošetření, které zpevní povrch a zabrání nasákavosti. Sušící oleje — lněný, tungový nebo jejich směsi — se vtírají v několika tenkých vrstvách s odstupem, každá vrstva se před další nechá důkladně zaschnout. Přebytek oleje setřený hadrem předchází lepivému povrchu. Vosková směs nanesená na závěr dá matný, hedvábný dojem, ale sama o sobě nechrání dostatečně.
- Odmastit řap i vnitřní plochy, nejlépe acetonem, těsně před lepením.
- Zdrsnit lepené plochy, aby lepidlo mělo do čeho zapadnout.
- Stlačit spoj rovnoměrně, ale bez vytlačení veškerého lepidla.
- Tvarovat rukojeť až po úplném vytvrzení, ne dřív.
- Ošetřovat dřevo teprve po dokončení konečného tvaru a jemného přebroušení.
06Ostří a údržba
Ostření, rovnání a péče o hotovou čepel
Nůž se netupí náhle. Hrana se postupně ohýbá do strany, mikroskopicky vylamuje a zaobluje. Podle toho, který z těchto dějů převažuje, je potřeba buď rovnat, nebo znovu ubírat materiál.
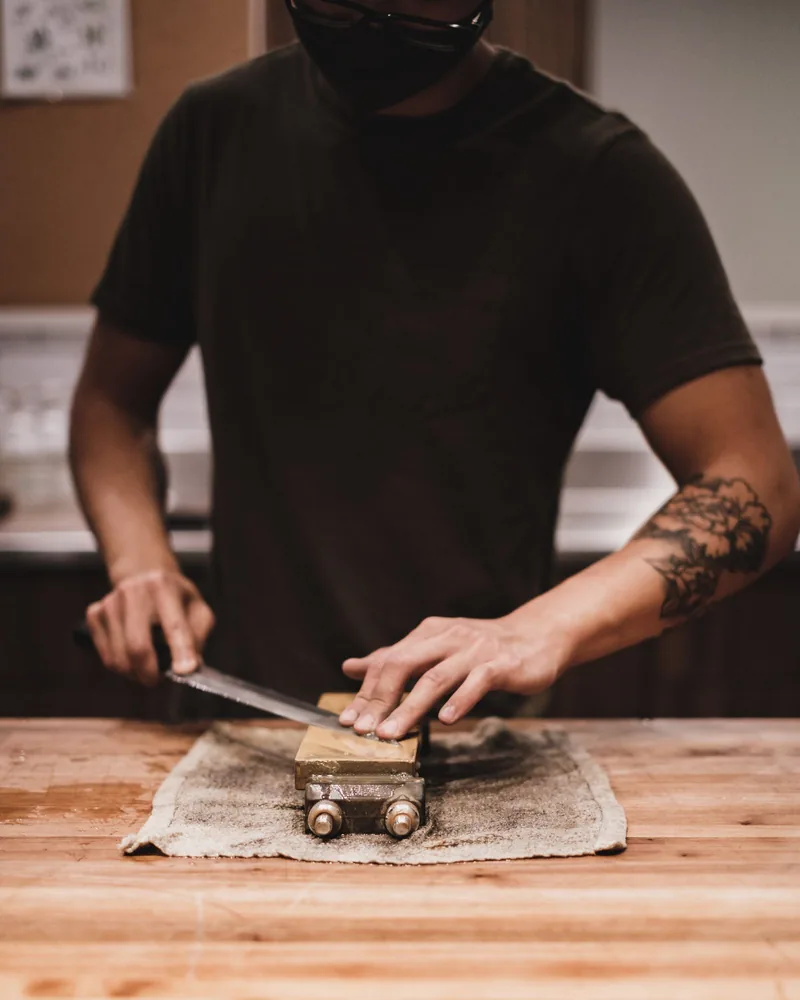
Ostření znamená odebrat kov, dokud se obě fasety nesejdou v jedné linii. Poznávacím znamením je souvislý otřep po celé délce jedné strany — teprve pak má smysl přejít na druhou stranu a následně na jemnější kámen. Bez otřepu se nová hrana nevytvořila, jen se ubrousil povrch vedle ní.
Rovnání naopak žádný kov neodebírá. Hladká ocílka nebo kožený řemen srovná ohnutý mikrometrický okraj zpět do osy. Provádí se často a krátce, ideálně před prací, ne až když nůž přestane řezat. Jakmile rovnání přestane pomáhat, je čas na kámen.
Volba úhlu
Úhel se udává na stranu. Zhruba deset až dvanáct stupňů odpovídá tenkým kuchyňským nožům na měkké potraviny, patnáct až sedmnáct stupňů je běžné univerzální nastavení a dvacet a více se hodí pro nože vystavené páce, kosti nebo tvrdému materiálu. Menší úhel řeže lépe, větší vydrží déle; mezi tím není kompromis, jen volba podle práce.
Denní péče
- Otřít čepel dosucha ihned po použití, zejména po kyselých potravinách.
- Nenechávat nůž ve dřezu ani v myčce — kombinace vlhka, tepla a chemie poškodí ostří i rukojeť.
- Skladovat tak, aby se ostří nedotýkalo jiného kovu: dřevěný blok, magnetická lišta, pouzdro.
- U uhlíkových ocelí nechat vzniknout rovnoměrnou patinu a chránit povrch tenkou vrstvou neutrálního oleje.
- Dřevěnou rukojeť občas přeleštit voskem nebo doplnit olejem, když povrch ztratí sytost.
- Řezat na dřevě nebo měkkém plastu, nikdy na skle, kameni nebo kovovém plechu.
Pravidelná drobná údržba nahradí každou náročnou opravu. Nůž, který se otře po použití a jednou za čas projde krátkým rovnáním, se ke kameni vrací jen několikrát do roka.
07Přehled
Co na těchto stránkách najdete
Pilastroveno je psaný, redakční projekt o nožířské dílně. Publikované texty sledují jednu linii — postup výroby nože od materiálu k hotovému ostří — a rozvíjejí ji do jednotlivých témat. Materiály na této stránce jsou uspořádány v pořadí, v jakém na sebe kroky v dílně navazují:
- Uhlíkové a nerezové oceli — vlastnosti, karbidy, důsledky pro brousitelnost a údržbu.
- Kování a úběr materiálu — dvě cesty k tvaru čepele a formování výbrusu.
- Tepelné zpracování — žíhání, kalení, volba ochlazovacího prostředí, popouštění a tvrdost HRC.
- Broušení a leštění — posloupnost zrn a rozdíl mezi satinem a zrcadlem.
- Rukojeť — střenky, zástrčná montáž, materiály a jejich ošetření.
- Ostření a péče — úhly, rovnání, skladování a denní návyky.
Doplňující informace o povaze projektu jsou na stránce O projektu, pravidla používání obsahu shrnují Podmínky používání.
08Kontakt
Napište nám
Pokud v textech najdete věcnou nepřesnost, chybějící souvislost nebo máte námět na téma, které by stálo za rozpracování, ozvěte se e‑mailem. Web nemá kontaktní formulář ani registraci — psaní na uvedenou adresu je jediná cesta, jak projekt oslovit.
Pilastroveno
[email protected]
Odpovídáme podle možností a nezasíláme žádný newsletter ani obchodní sdělení.